
Seneste produkter


Kontakt os
- 23 F, Bygning B, Zhong Tou International Bygning, Nr. 10 Jin Ye I Vej, Høj - Tech Zone, Xi'an, Shaanxi, Kina 710077
- info@vigorpetroleum.com
- +86-029-81161513
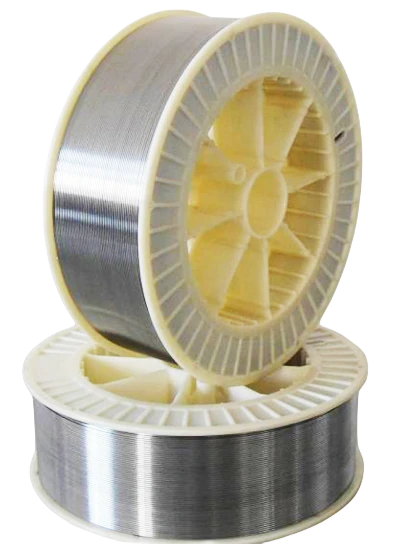
Nate beklædningsvenlig hardbånding
Nate Hardbanding fra Vigor er kendt for sin kompatibilitet med en lang række produkter på grund af dens høje slidstyrke og lave friktionskoefficient.
Det reducerer effektivt værktøjsledslid og husslid, hvilket gør det til et foretrukket valg i industrier, hvor udstyr er udsat for barske forhold.
Med sin fremragende ydeevne og alsidighed er Nate Hardbanding en pålidelig løsning til at forbedre holdbarheden og driftseffektiviteten.
Beskrivelse
Med stigende boreomkostninger er det vigtigere end nogensinde at beskytte investeringen i borerør og foringsrør.
China Vigor Drilling Oil Tools and Equipment Co., Ltd, der arbejder sammen med Xi'an Nate petroleum technology co., ltd præsenterer stolt et af vores produkter NATE-serien Casing friendly Hardbanding, en type flux-kernetråde.
Nate beklædningsvenlig hardbåndinghar vist sig at være kompatibel med de fleste produkter på grund af sin høje slidstyrke og lave friktionskoefficient, velegnet til reduceret værktøjsledslid og husslid.

Funktioner og fordele
- Minimum hårdhed af hardbåndet: HRC50-HRC60
- Høj slidstyrke, kan effektivt beskytte borerøret.
- En lav friktionskoefficient kan i høj grad reducere slid på huset.
- Reducer effektivt borestrengens rotationsmodstand og rotationsbordets energiforbrug.
- Høj revnemodstand, fin gentagen overfladebehandling, uden revner på overfladen.
- Glat, flad og kontinuerlig hårdbåndsvejsning.
- Kan svejses på forskellige boreværktøjer.
- Velegnet til borerør, borekraver og andre boreværktøjer i dybe brønde, ultra-dybe brønde, stærkt afvigende brønde, vandrette brønde mv.
- Den selvafskærmede svejseproces er praktisk til arbejde i marken.

Modeller, der er anderledes end Nate Casing-venlige hårde bånd
|
Nate 101J |
En flux-kernetråd til kappevenlige hårde bånd med ikke-revner. |
|
Nate 202J |
En flux-kernetråd til kappevenlige hårde bånd med ikke-revnende og høj slidstyrke. |
|
Nate 303J |
En flux-kernetråd til kappevenlige hårde bånd med høj hårdhed og høj slidstyrke. |
|
Nate 505J |
En flux-kernetråd til kappevenlige hårde bånd med ikke-revner, høj hårdhed og høj slidstyrke. |
|
Nate 707J |
En flux-kernetråd til den hylstervenlige hårde bånding med amorft ydre lag. |
|
Nate 7000W |
En flux-kernetråd til den ikke-magnetiske hårde bånd. |
|
Model |
Diameter |
Behandle |
Hårdhed |
Funktioner |
|
NATE 101J |
1,6 mm |
Gasafskærmet |
HRC50 |
Ikke-revnende |
|
NATE 202J |
1,6 mm |
Gasafskærmet Selvskærmet |
HRC55 |
Ikke-revnende |
|
NATE 303J |
1,6 mm |
Gasafskærmet Selvskærmet |
HRC60 |
Høj slidstyrke |
|
NATE 505J |
1,6 mm |
Gasafskærmet Selvskærmet |
HRC60 |
Ikke-revnende |
|
NATE 707J |
1,6 mm |
Gasafskærmet |
HRC55 |
Amorf |
|
NATE 7000W |
1,6 mm |
Gasafskærmet |
HRC45 |
Ikke-magnetisk |


Svejsevariable
|
Model |
Strømstyrke (A) |
Spænding (V) |
Udstiksafstand (in.) |
Gasflow (lpm.) |
|
NATE 101J |
270 - 330 |
26 - 31 |
0.5 - 1.0 |
15 - 20 |
|
NATE 202J |
270 - 330 |
26 - 31 |
0.5 - 1.0 |
15 - 20 |
|
NATE 303J |
270 - 330 |
26 - 31 |
0.5 - 1.0 |
15 - 20 |
|
NATE 505J |
270 - 330 |
26 - 31 |
0.5 - 1.0 |
15 - 20 |
|
NATE 707J |
270 - 330 |
26 - 31 |
0.5 - 1.0 |
15 - 20 |
|
NATE 7000W |
270 - 330 |
26 - 31 |
0.5 - 1.0 |
15 - 20 |
Forvarm temperatur
|
Værktøjsled OD |
Forvarm temperaturområde |
||||
|
NATE 101J |
NATE 202J |
NATE 303J |
NATE 505J |
NATE 707J |
|
|
Mindre end 4-1/2" |
250 grader F, +/- 25 grader F; (~121 grader, +/-, -4 grader) |
||||
|
4-3/4" til 5-1/4" |
350 grader F, +/- 25 grader F; (~177 grader, +/-, -4 grader) |
||||
|
5-1/2" til 6-1/4" |
450 grader F, +/- 25 grader F; (~232 grader, +/-, -4 grader) |
||||
|
6-3/8" til 6-5/8" |
525 grader F, +/- 25 grader F; (~275 grader, +/-, -4 grader) |
||||
|
6-7/8" til 7-1/4" |
575 grader F, +/- 25 grader F; (~302 grader, +/-, -4 grader) |
||||
|
7-7/8" til 8-1/2" (nom.) |
625 grader F, +/- 25 grader F; (~330 grader, +/-, -4 grader) |
||||
|
8" til 8-1/2" (w/5" id.)* |
575 grader F, +/- 25 grader F; (~302 grader, +/-, -4 grader) |
||||
Nate Casing-venlig Hardbanding Brugervejledning
◆Trådopbevaring
Tråden kan opbevares i 6 måneder i tørt miljø i pakken.
En spole tråd skal bruges inden for en uge efter udpakning.
◆ For-svejseforberedelse
Området, der skal bindes hårdt, skal være fri for fedt, rust, fugt eller andre forurenende stoffer.
Begge rørender skal tilstoppes før hårde bånd. Det er især vigtigt med mobilt anlæg i koldt og/eller blæsende vejr.
◆ Forsvejseopvarmning
Opvarmningsområdet skal være bredere og temperaturen ensartet. Den specifikke temperatur og tid kan bestemmes i forhold til omgivelsestemperatur og borerørstørrelse.
Hvis det ikke er i koldt og/eller blæsende vejr, kræver Nate 101J og Nate 202J, Nate 505J ikke forvarmning.

◆Svejseproces
Gasafskærmning er påkrævet til svejsningen, Nate har erfaret, at enten en ren 100% kuldioxid og argon eller en blanding af argon- og kuldioxidgasser kan bruges ved svejsning. De specificerede argon/CO2-gasblandinger er 80%Ar/20%CO2 eller 75%Ar/25%CO2.
Nate 101J og Nate 202J, Nate 505J kan også være selvafskærmende, det er praktisk til feltarbejde.
Svejsevariabler anbefales som i tabellen nedenfor. Brugere af tråden opfordres til at udføre prøvesvejsning og justere i overensstemmelse hermed.
◆Afkøling efter svejsning
Efter svejsning skal værktøjssamlingerne straks pakkes ind i termisk isolerede tæpper eller dåser. Tæpperne eller beholderne skal forblive på værktøjssamlingens ender, indtil værktøjssamlingen er kølet ned til mindre end 66 grader.
Hvis det ikke er i koldt og/eller blæsende vejr, kræver Nate 101J og Nate 202J, Nate 505J ikke langsom afkøling. Nate 7000W kan forvarme, men afkøles ikke langsomt.

◆Hårdt bånd finish
Efter at værktøjssamlingerne er kølet ned til omgivelsestemperatur, skal svejseslagge og sprøjt fjernes, båndslibes, så der opnås en ensartet tykkelse, glat, kontinuerlig hårdbåndsprofil.
◆Hårdtboginginspektion
Den foretrukne hårde båndprofil skal være af ensartet tykkelse eller let konveks over hele hårde bånd.

Hver svejsestreng skal overlappe den foregående svejsestreng, men for meget overlap er ikke velkomment. Det endelige bånd skal være glat og kontinuerligt.

Hardbanding Forbrug
Hardbanding Forbrug - Til værktøjssamling til reference
|
Værktøjsled OD(in)
|
Dimension |
Hard-banding Type |
Hardbanding Vægt (kg/hjul) |
Mængde af svejset Værktøjssamlinger pr. rulle |
|
|
Hardbanding Længde (mm) |
Hardbanding Højde (mm) |
||||
|
5-1/2 |
76.2+5 |
2.4+0.5 |
NATE 505J |
15 kg |
17.6 |
|
5 |
76.2+5 |
2.4+0.5 |
18.8 |
||
|
4-1/2 |
76.2+5 |
2.4+0.8 |
20.0 |
||
|
4 |
76.2+5 |
2.4+0.8 |
23.1 |
||
|
3-1-2 |
76.2+3 |
2.4+0.8 |
25.0 |
||
|
2-7/8 |
76.2+3 |
2.4+0.8 |
30.0 |
||
|
2-3/8 |
76.2+3 |
2.4+0.8 |
36.6 |
||
Forbrug af hårdt bånd - Til kraftigt borerør til reference
|
HWDP OD(in)
|
Dimension |
Hardbanding Type |
Hardbanding Vægt (kg/hjul) |
Mængde af svejset HWDP pr. rulle |
|
|
Hardbanding Længde (mm) |
Hardbanding Højde (mm) |
||||
|
6-5/8 |
I alt 14 stk hard-banding 355,6mm.
(Pin and Box svejsede 4 stk samlinger er hårdbånd, og fortykkelsesdelen er 6 stk) |
2.4+0.8 |
NATE 505J |
15 kg |
3.5 |
|
5-1/2 |
2.4+0.8 |
4.1 |
|||
|
5 |
2.4+0.8 |
4.4 |
|||
|
4-1/2 |
2.4+0.8 |
5.2 |
|||
|
4 |
2.4+0.8 |
5.6 |
|||
|
3-1-2 |
2.4+0.8 |
5.8 |
|||
|
2-7/8 |
2.4+0.8 |
7.1 |
|||
Populære tags: nate hylstervenlig hardbanding, Kina, producenter, leverandør, på lager, API, oliefelt, køb, konkurrencedygtig pris, høj kvalitet, hurtig levering, se efter
Du kan også lide


